

1.6587 acél használata UNTHA RS aprítókésekkel
Íme egy kifinomult műszaki áttekintés, amely elmagyarázza az 1.6587 acél használatát 2 mm-es cementált hüvelymélységgel az UNTHA RS aprítókésekben , és ismerteti, hogy miért választották ezt a kezelést.
Mi az az 1,6587-es acél?
Ez egy EN 10084 szabvány szerint szabványosított, betétedzésű ötvözött acél (korábban 17CrNiMo6 , pontosabban 18CrNiMo7‑6 néven ismert). Kiegyensúlyozott kémiai összetétellel rendelkezik – C ≈ 0,14–0,19%, Cr 1,5–1,8%, Ni 1,4–1,7%, Mo 0,2–0,35% –, amely kiváló edzhetőséget és magszívósságot biztosít.
🌡️ Miért kell ~2 mm mélységig karbonizálni?
- Optimalizált felületi kopásállóság : A karbonizálás a szenet a felületi rétegbe diffundálja, így egy körülbelül 58–62-es keménységű edzett burkolatot hoz létre. HRC , ami jelentősen megnöveli a kopás- és érintkezési ellenállást – ideális nehéz anyagok aprítógépekben történő vágásához.
- Kiegyensúlyozott magszívósság és ütésállóság : A belső mag viszonylag puha és képlékeny marad (~30–35 HRC vagy ~200 HBW), ami képes elnyelni az ütéseket és elkerülni a ridegedést.
- Szabályozott torzulás és méretstabilitás : A 2 mm-es tokmélység elegendő felületi keménységet biztosít a kopásvédelemhez, miközben minimalizálja a hőfeszültségeket és az alkatrész torzulását a edzés során – ami elengedhetetlen a precíziós késgeometriához.
A gyakorlatban az 1.6587 acélból készült UNTHA RS aprítókések kemény, rendkívül kopásálló élt eredményeznek, miközben megőrzik a szívós belső szerkezetet a nagy terhelés alatti munkavégzéshez.
✅ Az 1.6587 acél előnyei (2 mm-es karbonizált)
- Kiváló kopás- és fáradásállóság
Az edzett felület (≈60 HRC) ellenáll a kopásnak és az ismételt kopási ciklusoknak, meghosszabbítva a kés élettartamát intenzív aprítási műveletek során. - Kiváló ütésállóság a strapabíró magnak köszönhetően
A puhább mag elnyeli a terhelés okozta lökéseket, csökkentve a katasztrofális repedés kockázatát – ami kulcsfontosságú a hirtelen érintkezésnek kitett forgókéseknél. - Nagy, egyenletes edzhetőség még nagyobb alkatrészek esetén is
Az olyan ötvözőelemek, mint a Cr, Ni és Mo, biztosítják a késhüvely állandó mélységét, még akkor is, ha az viszonylag vastag vagy széles. - Jó fáradási szilárdság
A kemény tok és a rugalmas mag kombinációja növeli az ellenállást a felület által kiváltott kifáradással szemben, ami gyakori az ismétlődő nagysebességű forgácsolás során. - Megbízható méretszabályozás
A mérsékelt tokmélység alacsonyan tartja a torzulást, biztosítva a precíz pengegeometriát és csökkentve az utólagos hőkezeléses megmunkálás szükségességét.
⚠️ Korlátozások és szempontok
- Magasabb feldolgozási költség
A karbonizálás szabályozott kemencekörülményeket, edzést és megeresztést igényel, ami drágább gyártást eredményez, mint a sima szerszámacélok esetében. - Él ridegedése extrém körülmények között
Az edzett felület kiváló kopásállóságot biztosít, de túlzott ütés vagy nem megfelelő hőkezelés hatására megrepedhet. - Korlátozott vastagságú megkeményedett réteg
Egy 2 mm-es tok kellően tartós a kés normál kopásához, de ha elkopik, a kopásállóság meredeken csökken a puhább mag felé.
🔧 Miért használnak az UNTHA RS kések 1,6587-es, 2-esre karbonizált anyagot? mm
Az UNTHA RS aprítókések nagy igénybevételű ipari aprításnak vannak kitéve, változó terheléseknek, vegyes anyagoknak (műanyagok, fa, fémek) és nagy kopásnak kitéve. A 2 A mm-es cementált 1.6587 acél precíz egyensúlyt kínál:
- Kemény, kopásálló él , amely abrazív érintkezés alatt is tovább éles marad.
- Kemény, energiaelnyelő mag , amely mérsékli az ütések okozta károkat.
- Egyenletes teljesítmény a pengén, függetlenül a szelvényvastagságtól.
- Szabályozott gyártási tűrések és ismételhetőség , ami elengedhetetlen a fogyóeszközként használt késalkatrészekhez, ahol az illeszkedés és a pontosság számít.
📌 Összefoglaló táblázat
|
Ingatlan |
Leírás |
|---|---|
|
Alapötvözet |
1,6587 (18CrNiMo7‑6 / 17CrNiMo6) |
|
Karburált réteg vastagsága |
Körülbelül 2 mm |
|
Felületi keménység (tok) |
≈ 58–62 HRC |
|
Mag keménysége |
≈ 30–35 HRC (kb. 200 HBW) |
|
Felületi kopásállóság |
Kiváló (magas kopásállóság) |
|
Ütés-/fáradásállóság |
Magas (a kemény magnak köszönhetően) |
|
Méretstabilitás |
Kiváló (alacsony torzítás) |
|
Tipikus felhasználások |
UNTHA RS aprítókések |
Az UNTHA és az Eurotools az 1,6587-es, ~2 mm-es vastagságúra karbonizált acél választásával olyan késeket szállít az RS aprítókhoz, amelyek kopásállóak, ütésállóak és mérettartóak . Ezek a pengék ellenállnak az ipari aprítás megpróbáltatásainak, ahol a tartósság és a pontosság a legfontosabb.
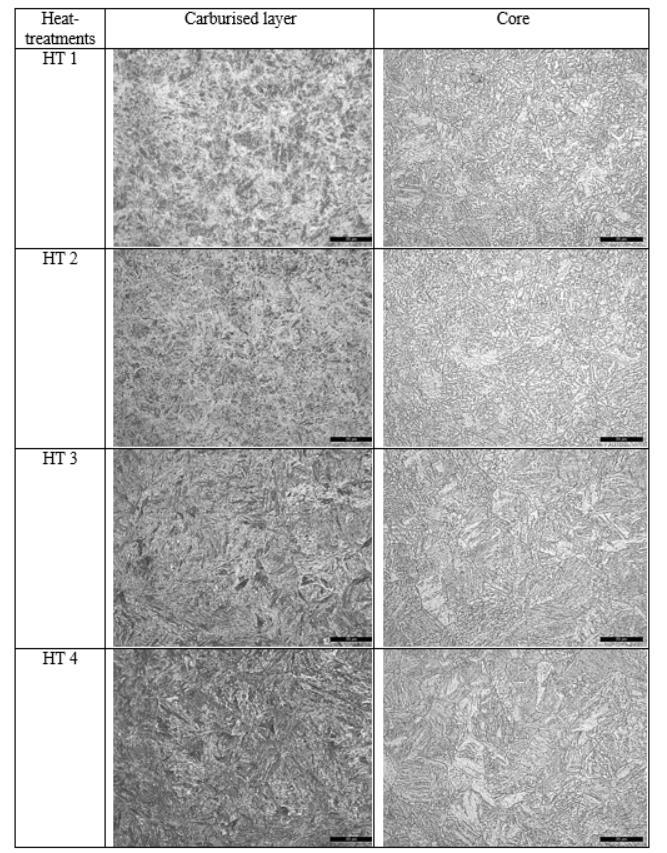
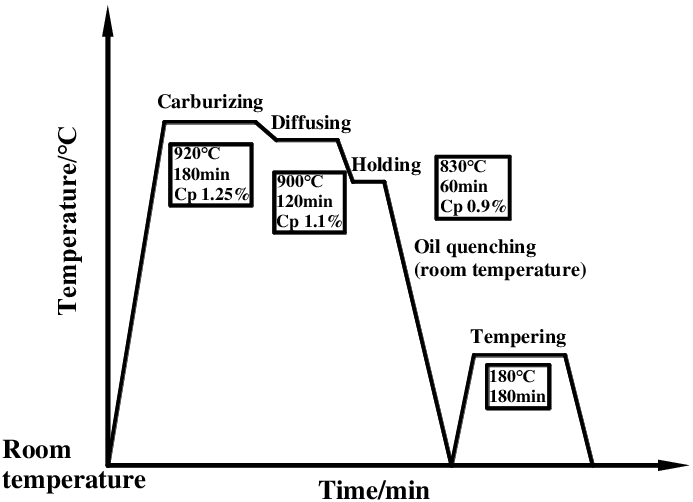
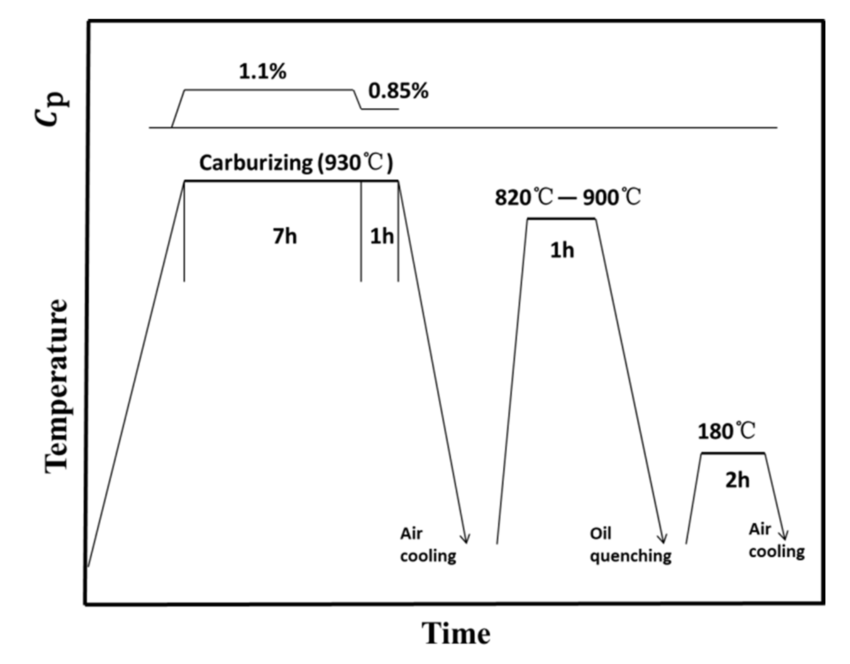
- Az első kép egy tiszta mikroszerkezeti keresztmetszetet mutat, amely összehasonlítja az edzett , karbonizált burkolatot (balra) a szívósabb maggal (jobbra), amelyet kontraszt céljából Nital-lal marattak.
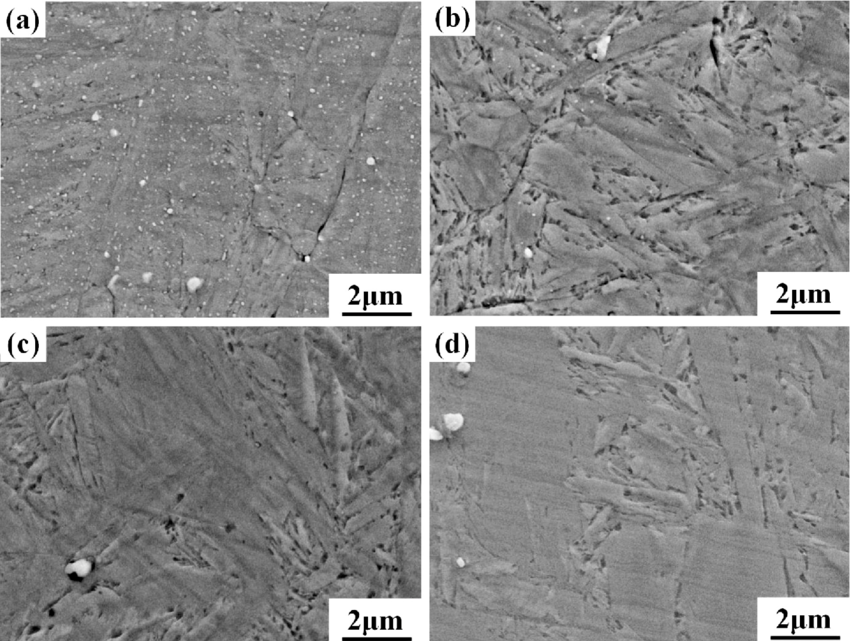
- A második kép a karbonizált réteg mikroszerkezetének nagyított nézetét mutatja, amely a felületi réteg finom keményfém-eloszlását mutatja.
- A harmadik kép a karbonizálási folyamat vázlata , amely olyan szakaszokat illusztrál, mint a szénpotenciál-szabályozás és a diffúziós platók.
- A negyedik kép egy teljes hőkezelési folyamatot vázol fel, beleértve a karbonizálás, a lehűtés és a megeresztés lépéseit.
📞 · 📩 További technikai kérdéseivel forduljon bizalommal az Eurotoolshoz.

