

Szerszámacélok hőkezelése
A hőkezelés elengedhetetlen folyamat a szerszámacél gyártásában. Ez magában foglalja az acél melegítését és hűtését ellenőrzött környezetben, hogy elérjék az olyan speciális tulajdonságokat, mint a keménység, a szívósság, a kopásállóság és a méretstabilitás.
Ebben a cikkben a szerszámacél, különösen a melegen és hidegen hengerelt, aprítóacél, a HSS 1.2379 acél és a nyírópengék gyártásához használt acél hőkezelését tárgyaljuk.
A melegen és hidegen hengerelt acél a szerszámacél két gyakori típusa. A melegen hengerelt acélt magas hőmérsékleten, míg a hidegen hengerelt acélt szobahőmérsékleten történő hengerléssel állítják elő. A melegen és hidegen hengerelt acél hőkezelési folyamata hasonló, de a melegítés utáni hűtési sebesség eltérő. A szabványos hőkezelési eljárás mindkét acéltípus esetében az edzés és az edzés.
Az oltás során az acélt a kritikus pontja feletti hőmérsékletre hevítik, amely az a hőmérséklet, amelyen az acél elveszti mágneses tulajdonságait és nem mágnesessé válik. Az acélt ezután gyorsan lehűtik oly módon, hogy oltóközegbe, például olajba vagy vízbe merítik. A hűtési sebesség kritikus, mivel ez határozza meg az acél végső tulajdonságait.
A temperálás az a folyamat, amikor az edzett acélt a kritikus pontja alatti hőmérsékletre melegítik fel, és ezen a hőmérsékleten tartják meghatározott ideig a kívánt tulajdonságok elérése érdekében. A megeresztés csökkenti az acél keménységét, növeli szívósságát és javítja a méretstabilitást.
Az aprítóacél egyfajta szerszámacél, amelyet faaprítók készítésére használnak, és amelyeket fa aprítására vagy aprítására használnak. A forgácsoló acél hőkezelési folyamata hasonló a melegen és hidegen hengerelt acéléhoz, de a melegítés utáni hűtési sebesség lassabb. A forgácsolóacél szokásos hőkezelési eljárása az izzítás, amelyet az edzés és a temperálás követ.
Az izzítás során az acélt a kritikus pontja alatti hőmérsékletre hevítik, és meghatározott ideig ezen a hőmérsékleten tartják a belső feszültségek enyhítése és az acél meglágyítása érdekében. Az acélt ezután kemencében lassan szobahőmérsékletre hűtik.
A nagysebességű acél (HSS) egyfajta szerszámacél, amelyet vágószerszámok, például fúrók, menetfúrók és marók készítésére használnak. A HSS acél nagy százalékban tartalmaz volfrámot, molibdént és kobaltot, ami kiváló kopásállóságot és szívósságot biztosít. A HSS acél hőkezelési folyamata hasonló a forgácsoló acéléhoz, de a melegítés utáni hűtési sebesség még lassabb. A HSS acélok szabványos hőkezelési eljárása az izzítás, amelyet az edzés és a megeresztés követ.
Az 1.2379 egy magas széntartalmú, magas krómtartalmú szerszámacél, amelyet öntőformák, matricák és vágószerszámok készítéséhez használnak. Az 1.2379 acél hőkezelési folyamata hasonló a HSS acéléhoz, de a hűtési sebesség a melegítés után még lassabb. Az 1.2379-es acél szabványos hőkezelési eljárása az izzítás, majd az edzés és a megeresztés.
A nyírópengék gyártásához használt acél egyfajta szerszámacél, amelyet nyírópengék készítésére használnak, és amelyeket fémlemezek vágására használnak. A nyírópengék gyártásához használt acél hőkezelési folyamata hasonló az 1,2379-es acéléhoz, de a melegítés utáni hűtési sebesség lassabb. A nyírópengék gyártásához használt acél szabványos hőkezelési eljárása az izzítás, majd az edzés és a megeresztés.
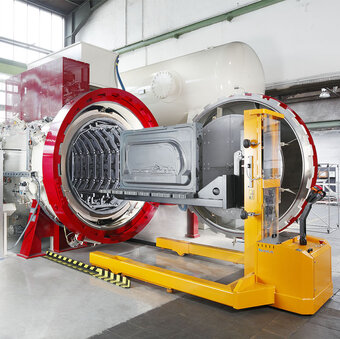
A fejlett CNC-vezérlésű vákuumkemencék az elmúlt években egyre népszerűbbek, mivel számos előnnyel rendelkeznek a hagyományos hőkezelési módszerekkel szemben. A vákuumkemencék tisztább környezetet biztosítanak a hőkezeléshez, ami csökkenti a szennyeződés kockázatát és javítja a végtermék minőségét. Pontos hőmérsékletszabályozást is kínálnak, és beprogramozhatók meghatározott hőkezelési ciklusok követésére, ami következetes és megismételhető eredményeket eredményez.
A megeresztés lényeges lépés a szerszámacél hőkezelési folyamatában. Edzés után az acél nagyon kemény és törékeny, a temperálás pedig segít csökkenteni az acél keménységét és növelni a szívósságát. A temperálás során az acélt a kritikus pontja alatti hőmérsékletre hevítik, és meghatározott ideig ezen a hőmérsékleten tartják a kívánt tulajdonságok elérése érdekében.
Az acél megeresztés utáni tulajdonságai a megeresztési folyamat hőmérsékletétől és idejétől függenek. Az alacsonyabb temperálási hőmérséklet nagyobb keménységet és alacsonyabb szívósságot, míg a magasabb temperálási hőmérséklet alacsonyabb keménységet és nagyobb szívósságot eredményez. Kulcsfontosságú a megfelelő megeresztési hőmérséklet és idő kiválasztása a szerszámacél adott alkalmazásához.
A kettős temperálás egy olyan technika, amely két edzési ciklust foglal magában az edzés után, hogy tovább finomítsa az acél szerkezetét. A kettős temperálást általában a nagy teljesítményű szerszámacélokhoz, például a HSS acélhoz és az 1.2379-hez használják a keménység és szívósság kívánt kombinációjának elérése érdekében. Az első temperálási ciklus csökkenti az acélban lévő maradék feszültségeket és javítja a hajlékonyságot, míg a második temperálási ciklus segít stabilizálni a mikrostruktúrát és csökkenti a repedés kockázatát.
A szerszámacél mikroszerkezete a hőkezelés után változhat az edzés közbeni hűtési sebességtől függően. Ha az acélt gyorsan lehűtik, a mikroszerkezet elsősorban martenzites lesz, ami nagyon kemény és törékeny. Ha az acélt lassan lehűtik, akkor a mikroszerkezet elsősorban ausztenites lesz, ami lágyabb és képlékenyebb. A kívánt mikrostruktúra a szerszámacél konkrét alkalmazásától függ.
Összefoglalva, a hőkezelés kritikus folyamat a szerszámacél gyártásában, és az edzés és a temperálás a szokásos hőkezelési eljárások a melegen és hidegen hengerelt acél, aprítóacél, HSS 1.2379 acél és a nyírópengék gyártásához használt acél esetében. A megfelelő hőkezelési eljárás kiválasztása a szerszámacél konkrét alkalmazásától függ. A megeresztés a hőkezelési folyamat elengedhetetlen lépése, és segít csökkenteni az acél keménységét és növelni a szívósságát. A kettős temperálás egy olyan technika, amelyet általában nagy teljesítményű szerszámacéloknál alkalmaznak a keménység és szívósság kívánt kombinációjának elérése érdekében.

